玻璃钢拉挤模具:高品质复合材料型材的精密工程之道
拉挤模具是任何玻璃钢拉挤生产线的核心所在。它决定了每一米所生产的FRP型材的几何形状、表面光洁度、尺寸精度及生产速度——这正是投资高品质模具对稳定产品质量及生产效率至关重要的原因。
在广东海阔复合材料有限公司,我们为每一种型材类型设计并制造精密拉挤模具,从简单的棒材到复杂的结构型材,凭借专为高性能及长寿命打造的模具,服务全球客户。
一、了解拉挤模具的功能
拉挤模具承担三项关键功能:
1.1 形状确定
模具内部精确定义了FRP产品的截面型材。模腔几何形状与所需的最终尺寸相匹配,并附加少量收缩余量(通常为1%-3%,具体取决于树脂的收缩率)。
1.2 树脂固化
模具被加热(通常为120-180°C),以引发并完成树脂固化反应。传递至复合材料的热量必须均匀,以确保完全固化,避免产生导致内应力的温度梯度。
1.3 固结
当复合材料通过模具时,来自型面段长度的压力使纤维固结并挤出多余的树脂,确保纤维得到适当浸润,并将孔隙含量降至最低。
二、模具组件及结构
| 组件 | 功能 | 材料 | 关键考量 |
|---|---|---|---|
| 模具本体 | 主模腔,型材形状 | H13/S7工具钢 | 硬度、热处理 |
| 入口锥体 | 纤维导向,树脂分布 | H13工具钢 | 平滑过渡 |
| 模具型面段 | 固化区,固结 | H13工具钢 | 长度决定固化时间 |
| 加热元件 | 热能输入 | 电热棒 | 温度均匀 |
| 热电偶 | 温度监测 | K型/J型 | 精确控制 |
| 背板 | 结构支撑 | 碳钢 | 刚性固定 |
三、模具设计参数
3.1 入口角度
- 典型范围:30-60°夹角
- 目的:使纤维束逐步受压
- 考量:角度过陡会损伤纤维;角度过缓会增加模具长度
3.2 型面段长度
- 决定因素:固化时间及生产速度
- 计算依据:基于树脂凝胶时间及生产线速度
- 典型值:标准型材为50-150毫米
3.3 脱模斜度
- 目的:便于型材脱模
- 典型值:每侧0.5-1.0°
- 说明:相较注塑成型,拉挤成型所需的脱模斜度极小
3.4 收缩余量
| 树脂类型 | 收缩率(%) | 收缩余量 |
|---|---|---|
| 聚酯 | 5%-8% | 模腔放大3%-5% |
| 乙烯基酯 | 4%-6% | 模腔放大2%-4% |
| 环氧树脂 | 1%-3% | 模腔放大1%-2% |
四、模具材料及热处理
4.1 工具钢选择
| 钢材牌号 | 硬度(HRC) | 耐热性 | 成本 | 最适用于 |
|---|---|---|---|---|
| H13 | 44-52 | 良好 | 中等 | 标准型材 |
| S7 | 54-58 | 优异 | 中高 | 大批量生产 |
| A2 | 57-62 | 良好 | 中等 | 精密模具 |
| D2 | 58-64 | 良好 | 中等 | 长寿命模具 |
4.2 表面光洁度
- 模腔表面:Ra 0.2-0.4微米(抛光)
- 目的:光滑表面便于脱模
- 处理方式:使用金刚石研磨膏抛光;可选择性进行镀铬处理
五、模具制造流程
- CAD设计:创建型材及模腔的三维模型
- 数控加工:对模具组件进行粗加工及精加工
- 热处理:淬火及回火,以达到目标硬度
- 磨削:对模腔表面进行精密磨削
- 抛光:对所有功能表面进行金刚石抛光
- 装配:安装加热元件及热电偶
- 测试:温度分布测试及试运行
六、我们生产的常见型材模具
6.1 棒材及钢筋
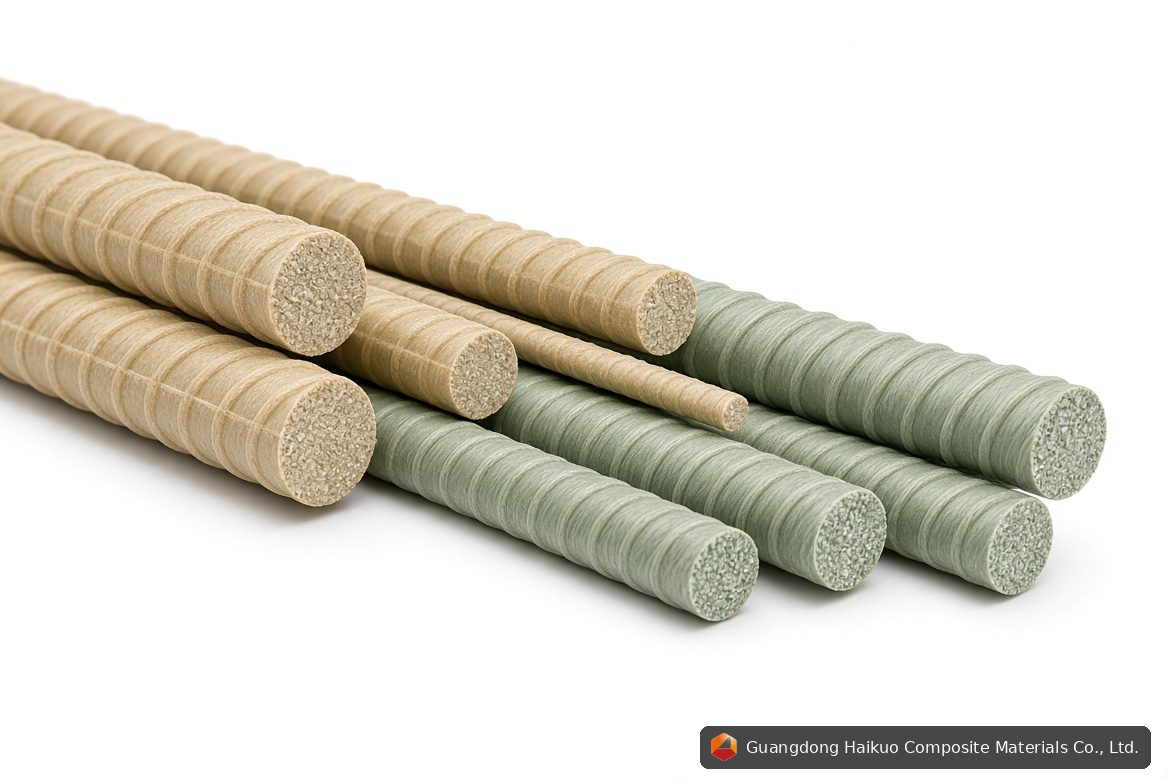
- 圆棒:直径6-32毫米
- 玻璃钢筋:6-32毫米,带嵌砂处理
- 方棒:6-25毫米
6.2 空心型材
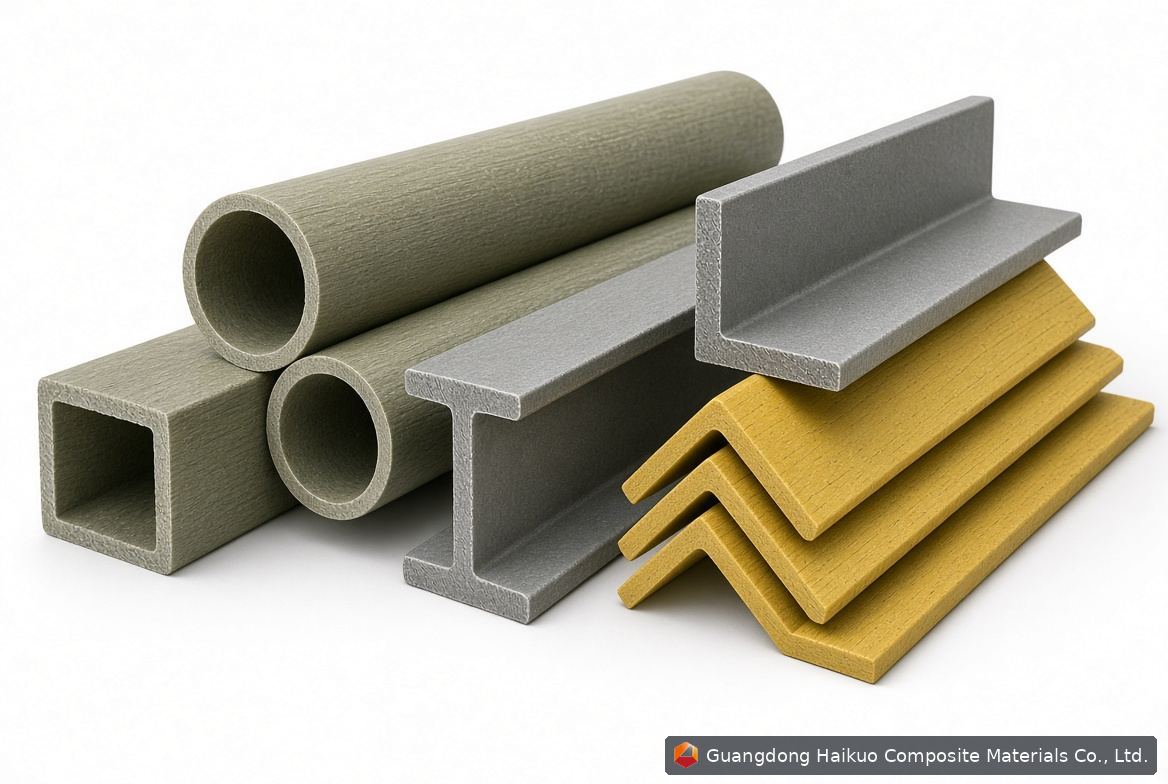
- 圆管:外径12-150毫米
- 方管:25-150毫米
- 矩形管:可定制
6.3 结构型材
- 工字梁:截面高度50-200毫米
- 槽钢:截面高度50-150毫米
- 角钢:等边及不等边
- 宽翼缘型材
6.4 特种型材
- 定制建筑造型
- 多腔模具(单次可生产多支型材)
- 共挤模具
七、模具维护及保养
7.1 定期维护
- 每日:目视检查,清理树脂积聚物
- 每周:检查温度均匀性
- 每月:对照量规进行尺寸检查
- 每年:全面检验,如有需要进行重新抛光
7.2 常见问题及解决方案
| 问题 | 原因 | 解决方案 |
|---|---|---|
| 表面划痕 | 磨蚀性颗粒 | 抛光受影响区域 |
| 过度磨损 | 填料中硅含量过高 | 使用更硬的钢材,进行镀铬处理 |
| 温度梯度 | 加热元件布置不当 | 重新设计加热布局 |
| 树脂粘连 | 表面粗糙度过高 | 重新抛光,涂覆脱模剂 |
八、模具成本因素
| 型材类型 | 复杂程度 | 模具成本区间 | 交货周期 |
|---|---|---|---|
| 简单棒材/管材 | 低 | 800-2,000美元 | 2-3周 |
| 方管/矩形管 | 中等 | 1,500-4,000美元 | 3-4周 |
| 工字梁/槽钢 | 中高 | 3,000-8,000美元 | 4-6周 |
| 定制复杂型材 | 高 | 5,000-20,000美元以上 | 6-12周 |
投资考量
优质模具是一项长期投资。一套维护良好的模具能够生产超过50万米的型材——即使是造价高昂的模具,其单位米成本相较其所生产型材的价值而言,也是微不足道的。
“模具是您拉挤生产线上最关键的组件。为节省成本而在模具品质上妥协,是一种虚假的经济账——它会直接影响您生产的每一米产品。”
需要定制拉挤模具?
广东海阔制造精密拉挤模具:
- 所有型材类型:棒材、管材、梁材及定制型材
- H13/S7工具钢,配合精密热处理
- 包含加热系统的完整模具组件
- 模具维修及翻新服务
- 模具选型技术支持
浏览模具产品: 拉挤模具 | 拉挤设备
常见问题解答(FAQ)
问:拉挤模具的使用寿命有多长?
答:在维护得当的情况下,一套优质模具能够生产超过50万米的型材。模具寿命取决于生产量、树脂类型(高硅含量填料会加速磨损)以及维护规范。
问:贵公司能否根据我现有的样品制作模具?
答:可以——我们能够根据样品或图纸进行逆向工程。请寄送样品或详细图纸,我们将据此设计并制造相匹配的模具。
问:为模具报价,贵公司需要哪些信息?
答:我们需要带有尺寸及公差的型材图纸、预计生产量、树脂类型,以及任何特殊要求(表面光洁度、多腔设计等)。
问:贵公司是否提供模具维修服务?
答:是的,包括重新抛光、重新镀铬、加热元件更换及热电偶维修。
问:H13与S7模具钢有何区别?
答:S7的硬度更高(54-58 HRC,而H13为44-52 HRC),耐热性也更好,更适合大批量生产。H13则通用性更强,更便于加工复杂形状。