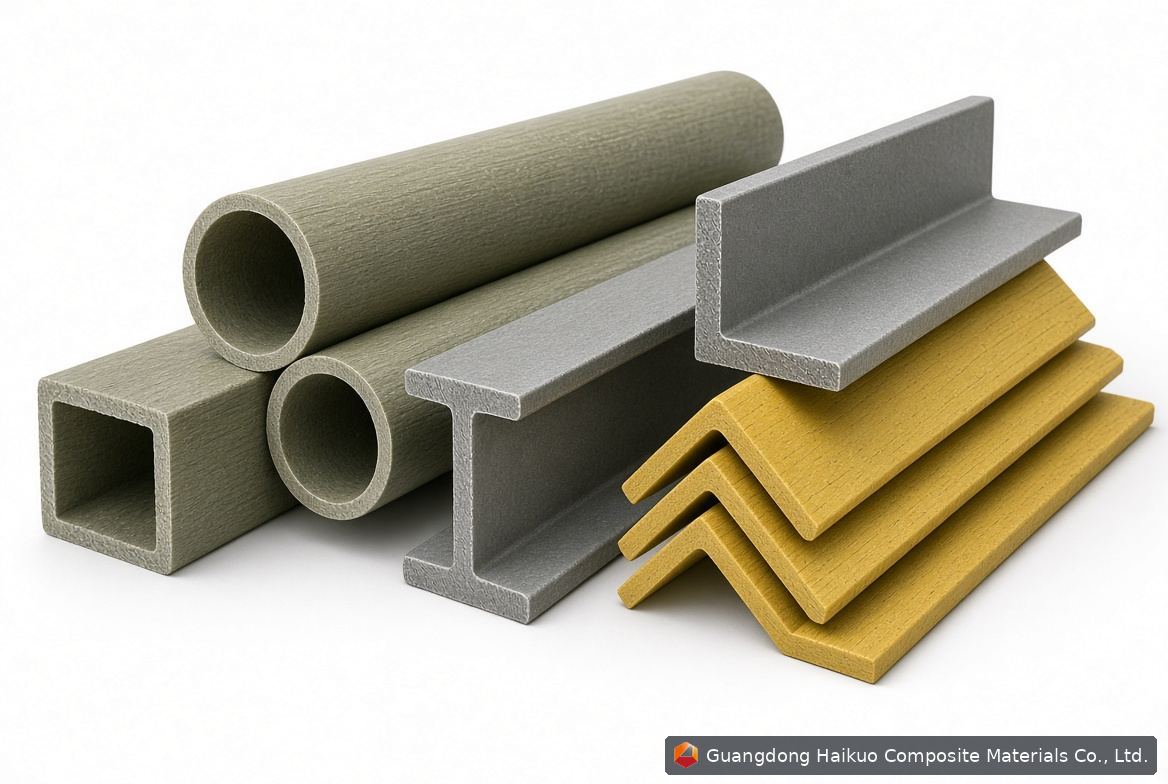
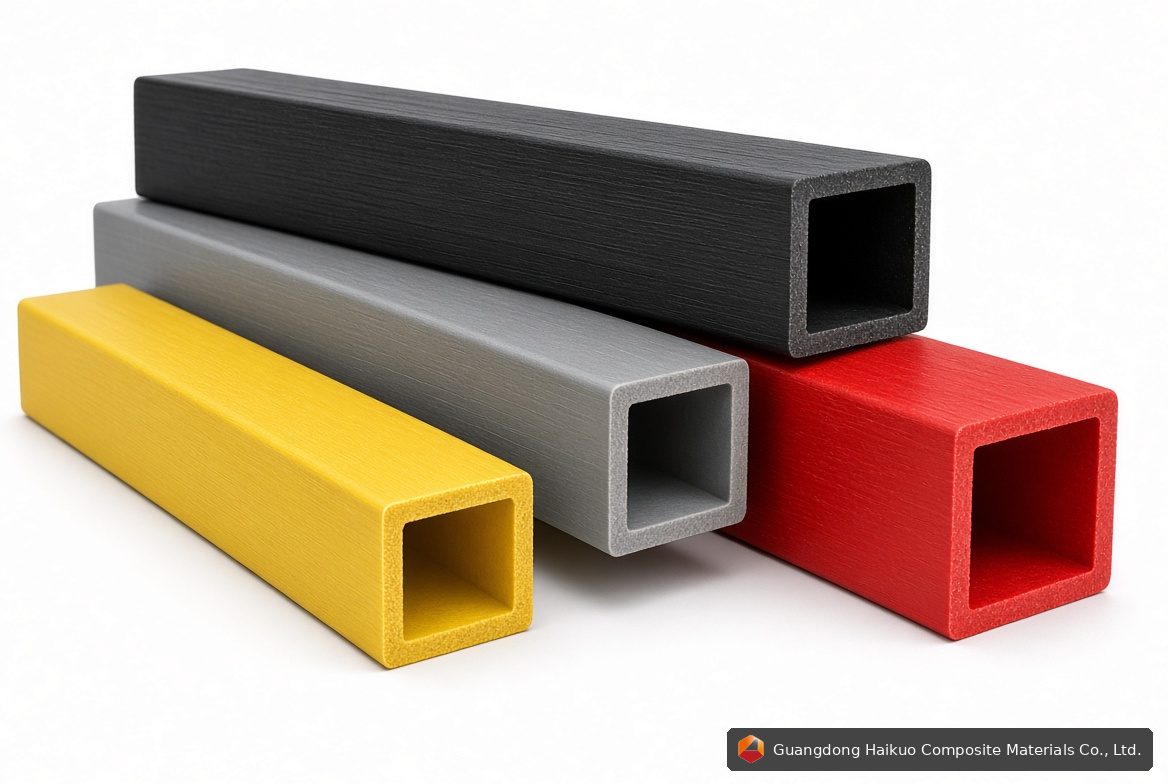
拉挤玻璃钢方管的制造工艺,是生产等截面复合材料型材中最高效、技术最成熟的方法之一。这一工艺被广泛应用于结构、工业及基础设施领域,为方形空心截面型材提供尺寸一致性、可预测的机械性能以及可扩展的生产能力。
拉挤成型工艺概览
拉挤成型是一种连续制造工艺,纤维增强材料被拉过树脂浸渍系统,随后导入加热钢制模具中。与挤出成型不同,牵引力决定了工艺的稳定性,能够精确控制纤维排列及树脂分布。
这种方法特别适合玻璃钢方管的生产,因为它能实现均匀的壁厚、锐利的内部转角以及较高的纤维体积含量——这些都是承重应用的关键要求。
纤维增强结构
拉挤玻璃钢方管的结构性能,很大程度上取决于其纤维结构。连续玻璃纤维主要沿纵向排列,以最大化轴向强度及刚度,而附加的纤维毡或缝合织物则能增强横向强度、抗冲击性及尺寸稳定性。
通过调整纤维比例及取向,制造商能够针对弯曲、压缩或复合荷载条件设计出优化的方管产品。
树脂体系及材料选择
树脂的选择直接决定了产品的耐化学性、防火性能及长期耐久性。玻璃钢方管拉挤成型中常用的树脂体系包括聚酯、乙烯基酯及环氧树脂。
- 聚酯树脂成本效益高,适用于一般结构应用。
- 乙烯基酯树脂为化工及海洋环境提供出色的耐腐蚀性能。
- 环氧树脂体系为高荷载或精密结构提供增强的机械性能。
阻燃剂、紫外线抑制剂及颜料等添加剂,均可在生产过程中直接融入树脂基体。
精密模具设计及热控制
拉挤模具决定了方管最终的几何形状及表面质量。高精密钢制模具在固化过程中,既能保持严格的尺寸公差,又能维持均匀的热量分布。
模具内部的温度控制至关重要——热量不足会导致产品固化不充分,而热量过高则可能引发内应力或表面缺陷。先进的拉挤生产线会对各热区进行监测及调节,以保持聚合反应的稳定性。
牵引机制及生产稳定性
牵引系统提供持续的牵引力,以受控速度将复合材料型材拉过模具。牵引速度直接影响纤维浸润程度、树脂固化及表面光洁度。
经过优化的牵引参数,能够在长时间生产运行中保持机械性能的一致性——这对大型基础设施及工业项目而言至关重要。
质量控制及测试标准
玻璃钢方管制造中的质量保证,结合了在线监测与生产后测试。关键检验标准包括尺寸精度、纤维分布、表面完整性及机械性能。
抗弯强度、抗压强度及层间剪切强度等机械测试,通常用于验证产品是否符合项目规格及国际标准。
拉挤方管的定制能力
拉挤成型在不牺牲生产效率的前提下,支持高度的定制化——方管尺寸、壁厚、树脂配方及表面纹理均可根据具体工程需求进行定制。
这种灵活性使玻璃钢方管能够无缝融入钢材替代方案、模块化建筑系统及电气绝缘结构中。
结构应用中的性能优势
拉挤玻璃钢方管将轻质设计与高强度、耐腐蚀性及低维护需求相结合。其可预测的性能表现及较长的使用寿命,使其在传统材料表现欠佳的恶劣环境中,日益成为一种备受青睐的解决方案。
结语
拉挤玻璃钢方管的制造工艺不仅仅是一种生产技术——它是一套融合材料科学、热管理及机械设计的受控工程体系。了解这一工艺,有助于工程师及采购团队在选择复合材料方管解决方案时做出明智的决策。
如需了解先进的拉挤成型能力、定制模具开发及工程化玻璃钢方管解决方案,请访问frphk.co,与经验丰富的复合材料制造专家取得联系。